
Sovol SV08
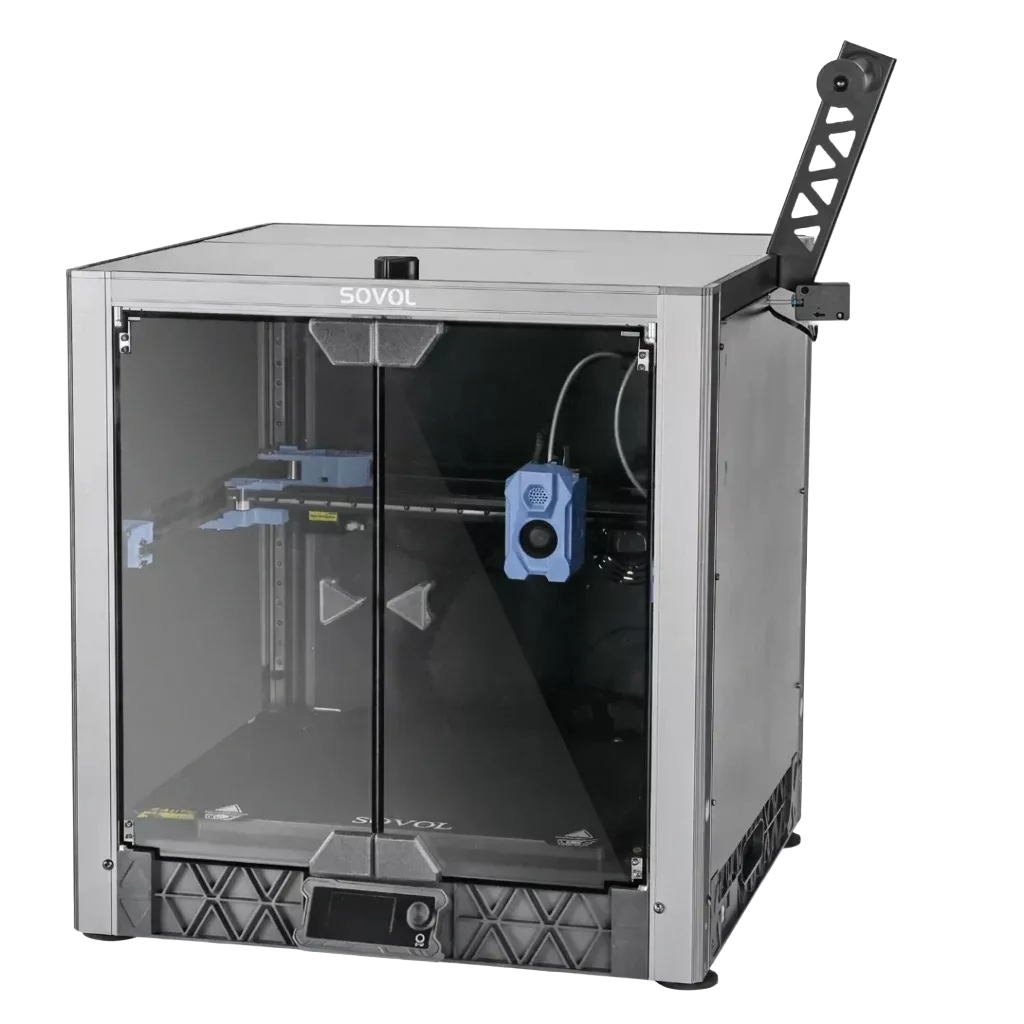
CoreXY-Drucker nach dem Vorbild der Voron 2.4, weitgehend vormontiert geliefert. Mit 350 × 350 mm Grundfläche hat er den größten Bauraum in meiner Werkstatt — und als einzige Maschine hier läuft er auf Klipper, die Konfiguration liegt also offen.
Eckdaten
| Merkmal | Wert |
|---|---|
| Bauart | FDM, CoreXY (Voron-2.4-Derivat), Direct Drive |
| Bauraum | 350 × 350 × 345 mm |
| Geschwindigkeit | bis 700 mm/s in der Spitze (Herstellerangabe) |
| Beschleunigung | 40.000 mm/s² laut Datenblatt — siehe unten |
| Düse | 0,4 mm, bis 300 °C |
| Bett | beheizt bis 100 °C (Herstellerangabe, noch nicht am Gerät abgelesen) |
| Gehäuse | offen, Einhausung nur als Zubehör |
| Firmware | Klipper (Sovol-Fork, v0.12.0) mit Moonraker |
| Gewicht | 17,7 kg |
| Im Handel seit | 2024 |
Gut zu wissen
Rund 42 Liter Bauraum — fast das Doppelte der bis dahin größten Maschine hier. Der Haken daran: der Rahmen ist offen. Der größte Bauraum in der Werkstatt ist damit ausgerechnet der ohne Einhausung, ABS und ASA bleiben also weiter beim geschlossenen Delta.
Die 40.000 mm/s² im Datenblatt sind ein Prospektwert. Die Zahl steht so in der Werkskonfiguration, erreicht wird sie nie — sie deckelt nichts, verschleiert aber, was die Maschine wirklich kann. Dasselbe Muster zieht sich durch mehrere Stellen der Stock-Config: der Input Shaper steht auf 35 Hz für X und Y, obwohl das zwei völlig verschiedene bewegte Massen sind, und das Dämpfungsverhältnis auf 0,001, was es physikalisch nicht gibt. Beides ist nie gemessen worden, sondern eingetragen.
Der eigentliche Unterschied zum Rest der Werkstatt ist aber die offene Firmware. Klipper plus Moonraker heißt: Konfiguration, Makros und Logs sind über das Netz lesbar und änderbar, ohne dass man ein Kabel anfasst. Alles andere hier ist proprietär — der QIDI fährt ChiTu, Bambu und Snapmaker kochen jeweils ihr eigenes Süppchen. Alles, was OctoPrint oder Klipper voraussetzt, geht bei mir nur auf dieser Maschine.
Wofür ich ihn nutze
Das weiß ich noch nicht, aber ich wollte immer mal einen Voron2.4 haben.
Was gut läuft
Der Zugang über die Moonraker-API. Datei ziehen, ändern, hochladen, Firmware neu starten — drei Zeilen, kein SSH, kein Display-Gefummel. Für eine Maschine, an der man in den ersten Wochen ohnehin ständig etwas umstellt, ist das der halbe Aufwand.
Was nervt
Die Werkskonfiguration ist lauffähig, aber an mehreren Stellen mit Platzhaltern und Marketingwerten bestückt. Der Motorstrom steht auf 1,5 A, obwohl das Board ab Werk keine aktive Kühlung hat. Die Mikroschritte stehen auf 16, entsprechend rau klingt das. Das Portal steht nach dem Gantry-Leveling messbar schief, weil die Toleranz zu großzügig eingestellt ist. Und der Bed-Mesh fährt mit 400 mm/s über das Bett, misst also die eigene Beschleunigung mit.
Am meisten gestört hat mich aber etwas anderes: Gantry-Leveling und Bed-Mesh liefen auf fest verdrahteten 60 °C, gedruckt habe ich mit 55. Der Drucker stand danach jedes Mal minutenlang herum und wartete darauf, dass das Bett wieder abkühlt.
Umbauten und Zubehör
Als erstes habe ich die Startsequenz an die Slicer-Temperatur gekoppelt, damit das Warten aufhört. Der Knackpunkt daran ist unauffällig: Sovols Start-G-Code ruft das Start-Makro auf, bevor der Slicer die Temperaturen setzt. Die Werte an das zu koppeln, was der Drucker gerade als Ziel kennt, bringt also nichts — sie sind zu dem Zeitpunkt noch null. Der Weg führt über Parameter, die der Slicer beim Aufruf mitgibt.
Einen Abend gekostet hat dabei ein Block direkt über dem Start-Makro, der beim Einfügen der neuen Fassung mit überschrieben wurde. Symptom: Leveling läuft komplett durch, dann passiert nichts mehr und der Druck bricht ab. Das Start-Makro läuft nämlich zweiphasig und ruft sich zwischendurch selbst über einen verzögerten G-Code wieder auf — fehlt der, stirbt der Druck genau zwischen den beiden Phasen. Steht so in keiner Anleitung, im Log dafür wörtlich.
Was als nächstes drankommt, in dieser Reihenfolge: Motorstrom runter, Mikroschritte hoch, das unsinnige Dämpfungsverhältnis raus. Dann Input Shaper tatsächlich messen statt abschreiben, danach Gantry-Leveling und Mesh schärfen, und Pressure Advance pro Filament kalibrieren statt einem Wert für alles. Erst danach wieder Makros anfassen.
Entwurf mit KI aus meinen Projektnotizen, redigiert von mir.Wie diese Texte entstehen